Une pièce sortie de moule n’est presque jamais livrable telle quelle. Entre la bavure qui dépasse, la masselotte à couper et la surface qui refuse l’anodisation, il reste du travail. Ce travail se répartit souvent entre trois ou quatre intervenants, parfois sans que personne ait vraiment pensé à la chaîne. Ce guide s’adresse aux acheteurs industriels, aux bureaux d’études et aux responsables qualité des secteurs automobile, aéronautique, ferroviaire et machines. L’objectif : savoir quel prestataire confier à chaque étape, et repérer les cas où un seul interlocuteur suffit.
Comprendre ce qu’est une pièce de fonderie aluminium
Avant de chercher qui fait quoi, mieux vaut savoir ce qu’on a entre les mains. Une pièce brute de fonderie, c’est ce que le moule recrache : bavures, masselottes, attaques de coulée et, parfois, quelques porosités que personne n’avait vues venir.
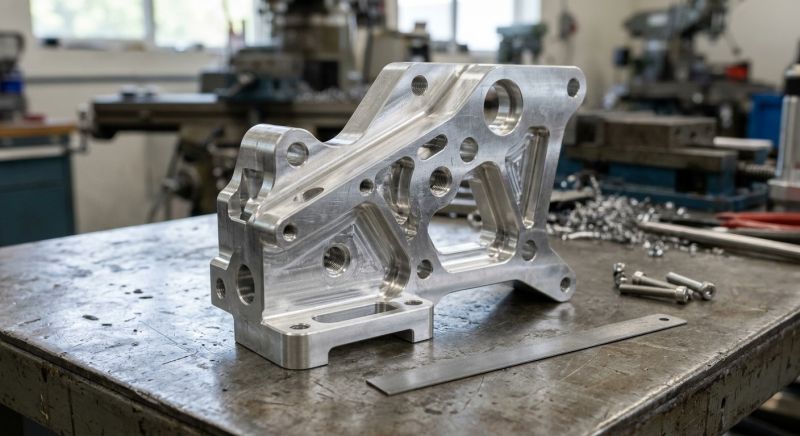
La pièce usinée, elle, a repris ses portées, ses alésages et ses filetages aux cotes du plan. Entre les deux, il y a tout un travail de reprise, et c’est là que les budgets dérapent.
Le procédé de moulage pèse lourd sur la suite. Sable, coquille, gravité, basse pression ou injection sous pression (HPDC) : chacun laisse une peau, une porosité et un état de surface différents. Une pièce en HPDC arrive souvent très proche du final sur les faces standard, alors qu’un moulage au sable demande davantage de reprises.
Les alliages courants ne réagissent pas tous de la même façon. Le cuivre, présent dans l’AlSi9Cu3, améliore la tenue mécanique, mais il complique l’anodisation et rend l’alliage plus délicat à usiner proprement. Les AlSi7Mg et AlSi10Mg, sans cuivre, se prêtent mieux à l’anodisation. Autant le savoir avant de lancer la consultation.
- Brute de fonderie : bavures, masselottes, attaques de coulée, porosités possibles
- Usinée : portées, alésages et filetages repris aux cotes du plan
- Alliages AlSi7Mg, AlSi9Cu3 ou AlSi10Mg, avec des effets directs sur l’usinabilité et l’anodisation
Les trois étapes et leurs spécificités
On parle souvent de « la fonderie » comme d’un bloc. En réalité, trois métiers se cachent derrière : la reprise de fonderie, l’usinage et le traitement de surface. Chacun a ses machines, ses contrôles et ses pièges.
L’ébavurage et la reprise de fonderie
C’est le poste le plus sous-estimé des devis. Ébavurage manuel au meulage, brosse, vibrofinition, grenaillage ou ébavurage cryogénique : les méthodes ne se valent ni en coût ni en régularité. Un ébavurage mal défini est la première source de non-conformités, celles qu’on retrouve ensuite à l’usinage ou au montage.
Faut-il le confier au fondeur ? Parfois oui, surtout pour les bavures simples et les séries stables. Sur des géométries complexes, un atelier spécialisé fait souvent mieux. Une bavure oubliée dans un canal de graissage finit toujours par se payer quelque part.
L’usinage
Fraisage, tournage, perçage, taraudage : sur centre d’usinage ou tour CN, l’aluminium moulé se travaille bien, à condition de connaître ses zones faibles. La question centrale reste la même : sur quelles surfaces part-on ? Sans points de référence clairs, deux ateliers livreront deux pièces différentes.
Les porosités et retassures posent un autre problème. Découvertes en cours d’usinage, elles obligent à trancher : on rebute, on répare, ou on accepte selon un critère défini à l’avance. Qui décide ? Dans beaucoup de dossiers, personne, et le litige arrive au moment de la livraison.
Le traitement de surface
Anodisation naturelle ou colorée, grenaillage, peinture poudre, conversion chimique, nickelage, revêtements techniques : la palette est large. Chaque traitement pose ses exigences vis-à-vis de l’alliage et de la surface. Une zone poreuse n’accepte pas un anodisé homogène, et le défaut se voit tout de suite sur une face esthétique.
L’ordre compte aussi. Pour une anodisation, traiter avant usinage risque de rayer la couche, et les surfaces usinées ensuite resteront nues ; traiter après revient à confier des surfaces finies à la machine. D’autres traitements, comme la peinture poudre ou la conversion chimique, ont leurs propres contraintes d’enchaînement. Cette décision change la nature des prestataires à mobiliser, et elle mérite d’être tranchée dès le départ.
Trois schémas d’organisation possibles
Trois configurations reviennent sans cesse, chacune avec ses avantages et ses limites.
Un prestataire intégré
Un fondeur qui usine et finit la pièce offre le confort d’un interlocuteur unique. Une seule responsabilité en cas de défaut, des délais plus faciles à tenir, moins de transport. Le revers est connu : peu de fondeurs maîtrisent toutes les finitions, et les sous-traitances cachées se paient parfois au prix fort.
Un donneur d’ordre qui coordonne plusieurs spécialistes
Ici, c’est vous le chef d’orchestre. Chaque étape part chez le meilleur spécialiste, ce qui tire les prix vers le bas et le niveau technique vers le haut. Mais les transports se multiplient, la responsabilité se dilue entre les intervenants, et il faut un plan qualité solide pour ne pas perdre le fil.
Un usineur qui sous-traite la fonderie
C’est un schéma fréquent pour les petites séries et les pièces à forte exigence dimensionnelle. L’usineur connaît les cotes et pilote la qualité, mais la matière vient d’ailleurs. Vérifiez alors la traçabilité du lot de coulée et les certificats matière. Sans eux, impossible de remonter à la source si un défaut apparaît en service.
Critères de choix d’un prestataire
Pour dresser une première liste d’ateliers, vous pouvez consulter www.annuaire-industries.fr, puis la recouper avec les certifications et les moyens de contrôle détaillés ci-dessous.
Les critères se lisent vite sur une plaquette. Ce qui compte, c’est de les vérifier.
- Certifications : ISO 9001 en socle, IATF 16949 pour l’automobile, EN 9100 pour l’aéronautique
- Capacité de série et souplesse sur les petites quantités
- Moyens de contrôle : MMT, rugosimètre, ressuage, voire radiographie si la pièce l’exige
- Traçabilité des lots, plan de contrôle, historique de réclamations
- Localisation, logistique et délais de transport réels
- Accompagnement en industrialisation et en optimisation de coût
Un détail fait souvent la différence : demandez l’historique des réclamations, pas seulement le taux de conformité affiché. Un atelier qui reconnaît ses erreurs et montre comment il les a corrigées inspire plus confiance qu’une page commerciale sans aspérités.
Préparer le cahier des charges avant de consulter
Un cahier des charges flou produit des devis flous. Et des devis flous, ça se paie en fin de projet, quand il n’est plus temps de corriger.
- Plan avec cotes fonctionnelles, tolérances et zones de référence
- Niveau d’ébavurage et d’aspect défini par zone : fonctionnelle, esthétique ou invisible
- Exigences de traitement de surface : épaisseur, teinte, tenue au brouillard salin
- Volumes annuels, cadence de livraison et lots de test
- Critères d’acceptation des porosités et procédure en cas de non-conformité
Pour la zone de référence, prenez le temps de la dessiner. Trois ou quatre faces bien identifiées valent mieux qu’un plan couvert de cotes contradictoires, et les devis y gagnent en lisibilité.
Questions à poser aux prestataires
Pendant l’échange, quelques questions simples en disent long sur le sérieux de l’interlocuteur.
- Quels alliages et quels procédés de moulage maîtrisez-vous réellement ?
- Pouvez-vous montrer une pièce similaire après usinage et traitement ?
- Comment gérez-vous les porosités découvertes en usinage ?
- Qui assume la responsabilité si une pièce est refusée après traitement ?
- Quels sont vos délais réels, transport compris ?
Erreurs fréquentes à éviter
Ces erreurs reviennent dans presque toutes les consultations ratées.
- Choisir sur le prix unitaire sans chiffrer les transports et les allers-retours entre sous-traitants
- Ne pas définir la zone de référence avant consultation, ce qui fausse les devis d’usinage
- Demander une anodisation sur un alliage peu compatible, avec un aspect irrégulier à la clé
- Oublier l’ébavurage dans le périmètre du devis
La plus coûteuse reste la première de la liste. Un prix unitaire attractif fond vite quand on additionne le transport, les allers-retours et les rebuts.
La bonne question n’est pas « qui est le moins cher ? »
Le moins cher au devis n’est pas toujours le moins cher à la livraison. Le bon choix dépend du volume, de la criticité de la pièce et du nombre d’interlocuteurs que vous acceptez de gérer. Une petite série de pièces de sécurité ne se traite pas comme un lot de carters en grande série.
Pour trancher, additionnez pour chaque offre le prix de la pièce, les transports, les allers-retours entre sous-traitants et le coût des rebuts : retenez le prestataire dont ce total est le plus bas pour votre volume, à condition qu’il ait les certifications et les moyens de contrôle exigés par votre secteur.