Une poignée rigide au toucher souple, un boîtier étanche sans joint rapporté, une pièce industrielle combinant deux propriétés mécaniques… Derrière ces produits se cache souvent une technologie de transformation particulièrement intéressante : l’injection plastique bi-matière. En associant deux matériaux au sein d’une même pièce, ce procédé ouvre de nouvelles possibilités de conception, aussi bien techniques qu’esthétiques. Mais sa réussite dépend de nombreux paramètres : compatibilité des polymères, conception du moule, maîtrise des températures et savoir-faire du fabricant. Comment fonctionne cette technologie ? Quels avantages offre-t-elle ? Et comment sélectionner un partenaire industriel capable de répondre aux exigences d’un projet ?
Qu’est-ce que l’injection plastique bi-matière ?
L’injection plastique bi-matière est un procédé de transformation permettant d’associer deux matières plastiques au sein d’une même pièce.
L’objectif est de réunir des propriétés complémentaires sans devoir nécessairement fabriquer deux composants indépendants puis les assembler.
Prenons un exemple très concret : une poignée d’outil. Sa structure doit être suffisamment rigide pour résister aux efforts, tandis que la zone de préhension doit offrir un contact agréable et une bonne adhérence.
Plutôt que de fabriquer séparément le corps rigide et son revêtement souple, l’injection bi-matière permet, selon la conception retenue, de réaliser les deux parties au cours d’un cycle de fabrication intégré.
Le résultat ? Une pièce associant différentes caractéristiques fonctionnelles.
Mais attention, la technologie ne se limite pas aux associations entre plastique rigide et élastomère.
Elle peut également servir à combiner deux polymères rigides, deux couleurs ou des matériaux présentant des propriétés différentes.
Le principe de la double injection
Le procédé repose généralement sur deux injections successives.
Une première matière est injectée dans une empreinte afin de former une partie de la pièce.
Après une étape de transfert ou de repositionnement, une seconde matière est injectée pour compléter le composant.
Selon la technologie utilisée, les deux injections peuvent être réalisées dans un moule équipé d’un système rotatif, d’un dispositif de transfert ou d’une autre configuration adaptée.
La liaison entre les matières dépend notamment de leur compatibilité, des températures et de la géométrie de la pièce.
Le véritable enjeu de l’injection bi-matière n’est pas seulement de réunir deux plastiques, mais de garantir leur association durable dans les conditions d’utilisation prévues.
Quelle différence entre injection bi-matière et surmoulage ?
Les deux notions sont proches, mais elles ne désignent pas toujours exactement la même organisation industrielle.
L’injection bi-matière fait généralement référence à un procédé permettant d’injecter deux matières dans un cycle intégré, souvent à l’aide d’une presse et d’un outillage spécifiques.
Le surmoulage consiste à injecter une matière autour ou sur un élément préalablement réalisé.
Cet élément peut être une pièce plastique, métallique ou constituée d’un autre matériau.
Dans certains cas, le surmoulage plastique fait partie d’un procédé bi-matière.
Dans d’autres, il nécessite deux opérations de production distinctes.
La distinction dépend donc des équipements et de la méthode retenue.
Pourquoi cette technologie intéresse-t-elle les industriels ?
Les fabricants cherchent régulièrement à simplifier leurs produits.
Réduire le nombre de composants, limiter les opérations d’assemblage et intégrer plusieurs fonctions dans une seule pièce peuvent présenter des avantages.
L’injection bi-matière répond à cette logique.
Elle permet notamment d’envisager des composants plus ergonomiques, des zones de contact souples ou des interfaces entre matériaux différents.
Encore faut-il que le procédé soit techniquement et économiquement pertinent.
Quel fabricant choisir pour l’injection plastique bi-matière ?
Le choix d’un fabricant constitue une étape déterminante dans le développement d’une pièce bi-matière. Contrairement à une injection plastique classique, cette technologie impose de maîtriser les interactions entre plusieurs matériaux, les contraintes de l’outillage et la répétabilité du processus de fabrication.
Pour les entreprises qui recherchent l’injection bi-matière pour pièces techniques, MPI (Martin Plastiques Innovation) fait partie des interlocuteurs à considérer dans le domaine du surmoulage plastique. Son positionnement autour de la transformation des matières plastiques permet d’aborder des projets nécessitant l’association de plusieurs composants ou matériaux. Avant de lancer une production, il reste essentiel de faire valider la faisabilité technique, la compatibilité des matières et le procédé réellement proposé pour la pièce concernée.
Privilégier un fabricant qui maîtrise les contraintes du projet
Toutes les entreprises spécialisées dans l’injection plastique ne disposent pas des mêmes équipements.
Certaines travaillent principalement sur des pièces mono-matière.
D’autres possèdent des compétences en surmoulage, en injection multi-matière ou en assemblage de composants techniques.
Il faut donc vérifier que le fabricant maîtrise le procédé envisagé.
Une entreprise capable de réaliser un surmoulage en deux opérations ne dispose pas nécessairement d’une presse bi-injection.
À l’inverse, une installation bi-matière sophistiquée n’est pas toujours indispensable pour répondre au besoin.
Le bon partenaire est celui qui sait identifier la solution adaptée.
Examiner les compétences en conception et industrialisation
La réussite d’une pièce commence bien avant la production.
Le fabricant doit pouvoir analyser la géométrie, les épaisseurs, les zones de liaison et les contraintes de démoulage.
Il doit également anticiper les phénomènes de retrait et les éventuelles déformations.
Une conception mal adaptée peut entraîner des défauts récurrents, même avec un équipement performant.
L’accompagnement technique constitue donc un critère important.
Vérifier la maîtrise des matières plastiques
Le choix des polymères influence directement la qualité du produit.
Un fabricant expérimenté doit pouvoir expliquer les avantages et les limites des associations envisagées.
Il doit notamment examiner la compatibilité des matières, leur comportement thermique et les contraintes d’utilisation.
Ce travail évite de découvrir trop tard qu’une combinaison ne présente pas l’adhérence attendue.
Évaluer les moyens de contrôle qualité
Une pièce bi-matière peut sembler conforme visuellement tout en présentant une liaison insuffisante.
Selon l’application, des contrôles dimensionnels, mécaniques ou fonctionnels peuvent être nécessaires.
Il faut donc s’intéresser aux méthodes de validation proposées.
Pour les pièces critiques, la traçabilité et la répétabilité du processus peuvent également constituer des exigences importantes.
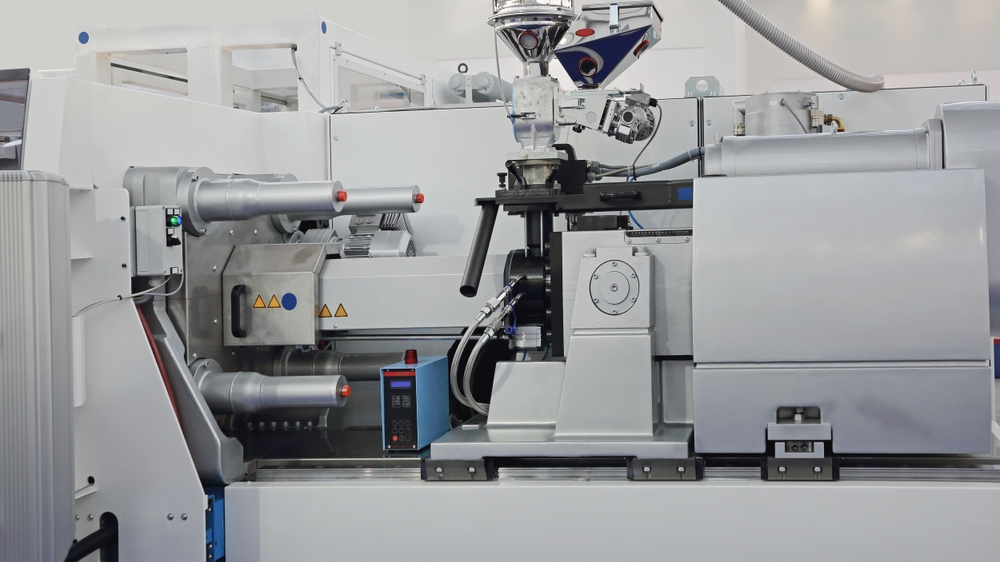
Comment fonctionne une presse d’injection bi-matière ?
Le principe paraît simple : injecter deux plastiques dans un même ensemble.
Dans la réalité, les équipements sont conçus pour coordonner plusieurs opérations avec précision.
La presse, le moule et les systèmes de transfert doivent fonctionner de manière cohérente.
Deux unités d’injection pour deux matières
Une presse bi-matière peut disposer de deux unités d’injection.
Chacune prépare et injecte un polymère selon des paramètres spécifiques.
Les températures, les pressions et les vitesses d’injection peuvent varier d’une matière à l’autre.
Cette indépendance est essentielle lorsque les matériaux présentent des comportements différents.
La première injection
La première matière est injectée pour former une partie du composant.
Cette étape doit produire une géométrie suffisamment stable pour permettre la suite du cycle.
Le refroidissement doit être maîtrisé.
Une température inadaptée peut influencer la liaison avec la seconde matière.
Le transfert vers la seconde empreinte
Selon la conception du moule, la première partie peut être transférée vers une autre empreinte.
Certains outillages utilisent un plateau rotatif.
D’autres reposent sur des systèmes de déplacement ou de transfert adaptés.
L’objectif est de positionner correctement la première matière avant la seconde injection.
La seconde injection
La seconde matière vient compléter la pièce.
Elle peut recouvrir une surface, remplir une zone particulière ou créer une fonction supplémentaire.
La qualité de la liaison dépend des matériaux et des conditions de transformation.
Une adhérence chimique peut être recherchée, mais une liaison mécanique par ancrage peut également être utilisée.
Le refroidissement et le démoulage
Une fois les injections terminées, la pièce doit atteindre un état permettant son extraction.
Le démoulage doit préserver les différentes zones du composant.
Les contraintes mécaniques doivent être maîtrisées, notamment lorsque l’une des matières est souple.
Quels matériaux peut-on associer en injection bi-matière ?
La diversité des polymères permet d’envisager de nombreuses combinaisons.
Mais toutes ne sont pas compatibles.
Le choix doit tenir compte des propriétés recherchées et des conditions de fabrication.
Les thermoplastiques rigides
Les polymères rigides sont fréquemment utilisés pour former la structure principale d’une pièce.
Parmi les matériaux rencontrés dans l’industrie figurent notamment :
- Le polypropylène (PP).
- L’acrylonitrile butadiène styrène (ABS).
- Le polycarbonate (PC).
- Le polyamide (PA).
- Le polybutylène téréphtalate (PBT).
- Différents alliages ou formulations techniques.
Le choix dépend des contraintes mécaniques, thermiques, chimiques et dimensionnelles.
Les élastomères thermoplastiques
Les élastomères thermoplastiques, souvent désignés par l’abréviation TPE, sont utilisés pour obtenir des zones plus souples.
Ils peuvent apporter de l’adhérence, de la flexibilité ou une sensation de confort.
On les retrouve notamment dans certaines poignées, protections et pièces de contact.
Mais un TPE ne présente pas automatiquement une bonne adhérence sur n’importe quel polymère rigide.
La formulation doit être sélectionnée avec soin.
Les associations entre deux matières rigides
L’injection bi-matière ne se limite pas aux composants souples et rigides.
Deux thermoplastiques rigides peuvent être associés pour obtenir des propriétés complémentaires.
Cette approche peut notamment répondre à des besoins de différenciation fonctionnelle ou esthétique.
La compatibilité doit toutefois être étudiée.
Les combinaisons de couleurs
La bi-injection permet également de réaliser des pièces présentant deux couleurs.
Cette possibilité peut être intéressante pour les commandes, les boutons et certains éléments d’identification.
Elle peut éviter des opérations de peinture ou d’assemblage, selon la conception.
Quels sont les avantages de l’injection plastique bi-matière ?
L’intérêt du procédé repose principalement sur l’intégration de plusieurs fonctions dans un composant.
Mais ses bénéfices dépendent fortement de l’application.
Réduire le nombre de pièces
Un produit constitué de plusieurs composants peut parfois être repensé en une pièce bi-matière.
Cette simplification peut limiter les opérations d’assemblage.
Elle peut également réduire le nombre de références à gérer.
Dans certains cas, cela facilite la logistique et la production.
Améliorer l’ergonomie
L’association d’une structure rigide et d’une surface souple permet de concevoir des zones de préhension confortables.
Cette caractéristique est intéressante pour les outils, les poignées et certains équipements.
La dureté et la texture doivent être adaptées à l’usage.
Intégrer des fonctions d’étanchéité
Certaines pièces bi-matière peuvent intégrer une zone souple destinée à assurer une fonction d’étanchéité.
Cette solution peut éviter l’ajout d’un joint indépendant.
Mais elle nécessite une validation rigoureuse.
La compression, le vieillissement et les conditions d’utilisation influencent les performances.
Améliorer l’aspect esthétique
Les combinaisons de couleurs et de textures permettent de différencier certaines zones.
Cette possibilité est particulièrement intéressante pour les produits visibles par l’utilisateur.
Elle peut également contribuer à l’identification des fonctions.
Limiter certaines opérations secondaires
L’injection bi-matière peut remplacer certaines étapes d’assemblage ou de finition.
Cette intégration peut améliorer la productivité.
Cependant, les investissements en outillage et en équipements doivent être pris en compte.
Le principal avantage de l’injection bi-matière réside dans la possibilité de concevoir une pièce plus fonctionnelle, et pas simplement dans le fait d’utiliser deux plastiques.
Quels secteurs industriels utilisent l’injection bi-matière ?
La technologie concerne de nombreux domaines.
Les applications varient selon les exigences mécaniques, esthétiques et fonctionnelles.
L’industrie automobile
Les véhicules intègrent de nombreuses pièces plastiques.
Certaines nécessitent des surfaces souples, des zones de contact ou des fonctions spécifiques.
L’injection bi-matière peut être utilisée pour des éléments de commande, des composants intérieurs et certaines interfaces techniques.
Les exigences dépendent des cahiers des charges des constructeurs et équipementiers.
Les équipements électriques et électroniques
Les boîtiers et les dispositifs de commande peuvent nécessiter plusieurs propriétés.
Une structure rigide peut être associée à une zone souple.
Cette conception peut servir à améliorer la prise en main ou à intégrer une fonction particulière.
Les exigences électriques et environnementales doivent être vérifiées.
Le secteur médical
Certaines applications médicales utilisent des composants multi-matières.
Elles peuvent nécessiter des propriétés spécifiques de souplesse, de résistance ou d’ergonomie.
Mais les contraintes réglementaires et de biocompatibilité sont particulièrement importantes.
Les matériaux et procédés doivent être validés pour l’usage envisagé.
L’outillage et les équipements professionnels
Les poignées d’outils constituent un exemple courant d’association entre matière rigide et matière souple.
La structure doit transmettre les efforts.
La zone de contact doit permettre une préhension adaptée.
L’injection bi-matière peut répondre à ces besoins.
Les biens de consommation
De nombreux objets du quotidien utilisent des composants associant plusieurs matériaux.
Brosses, accessoires, commandes et équipements domestiques peuvent intégrer cette technologie.
Les objectifs concernent souvent le confort, la fonctionnalité et l’apparence.
Injection bi-matière ou assemblage traditionnel : quelle solution choisir ?
La bi-injection n’est pas toujours la meilleure solution.
Dans certains projets, fabriquer deux composants séparés puis les assembler reste pertinent.
Le choix dépend des volumes, des coûts et des exigences fonctionnelles.
Les avantages de l’assemblage classique
L’assemblage permet de fabriquer séparément des pièces de matériaux différents.
Cette approche peut offrir davantage de souplesse pour certaines conceptions.
Elle peut également faciliter le remplacement d’un composant.
Pour des volumes limités, elle peut éviter l’investissement dans un outillage bi-matière complexe.
Les avantages de l’injection intégrée
L’injection bi-matière peut limiter les opérations secondaires.
Elle peut également améliorer la répétabilité de certaines interfaces.
Pour des volumes importants, cette intégration peut présenter un intérêt économique.
Mais il faut examiner le coût global.
Le rôle des volumes de production
Le volume annuel influence fortement la rentabilité.
Un outillage bi-matière peut représenter un investissement supérieur à celui d’un moule simple.
En contrepartie, certaines opérations d’assemblage peuvent être supprimées.
Il faut donc comparer les coûts sur la durée du projet.
Les contraintes de réparation et de recyclage
Une pièce associant deux matériaux peut être plus difficile à séparer.
Cette caractéristique peut compliquer certaines opérations de recyclage.
Elle peut également limiter les possibilités de réparation.
Ces éléments doivent être pris en compte dès la conception.
Comment concevoir une pièce adaptée à l’injection bi-matière ?
La conception constitue une étape essentielle.
Une géométrie adaptée à l’injection mono-matière ne convient pas nécessairement à un procédé bi-matière.
Il faut anticiper les contraintes des deux injections.
Définir les fonctions de chaque matériau
La première question consiste à déterminer le rôle de chaque matière.
La partie rigide assure-t-elle la structure ?
La zone souple doit-elle améliorer l’adhérence ?
Faut-il intégrer une fonction d’étanchéité ?
Ces objectifs orientent la sélection des matériaux.
Étudier les épaisseurs
Les épaisseurs influencent le remplissage et le refroidissement.
Des variations importantes peuvent provoquer des défauts.
Il faut donc concevoir les différentes zones en tenant compte des caractéristiques des polymères.
Prévoir les zones de liaison
L’interface entre les matières constitue un point critique.
Selon les matériaux, la liaison peut reposer sur une adhérence chimique, un ancrage mécanique ou une combinaison des deux.
La géométrie doit être adaptée à la solution retenue.
Anticiper le retrait
Les polymères ne présentent pas tous le même retrait après injection.
Cette différence peut provoquer des contraintes internes ou des déformations.
Le fabricant doit donc examiner le comportement des matériaux pendant le refroidissement.
Faciliter le démoulage
La pièce doit pouvoir être extraite sans détérioration.
Les dépouilles, les contre-dépouilles et les zones souples doivent être étudiées.
Certaines géométries nécessitent des mécanismes de moule spécifiques.
Pourquoi la compatibilité des matières est-elle déterminante ?
L’association de deux polymères ne garantit pas leur adhérence.
C’est l’une des principales difficultés de la bi-injection.
La compatibilité chimique
Certains matériaux présentent une affinité favorable.
D’autres adhèrent difficilement entre eux.
Il faut donc sélectionner des formulations compatibles avec le procédé.
Les fournisseurs de matières peuvent proposer des recommandations spécifiques.
Les températures de transformation
Les températures d’injection doivent être compatibles avec les deux matériaux.
Une seconde injection trop chaude peut affecter la première matière.
À l’inverse, une température insuffisante peut limiter l’adhérence.
Le réglage du procédé doit donc être précis.
Les contraintes mécaniques
Une liaison peut résister correctement à un effort statique tout en présentant des limites sous sollicitations répétées.
Il faut donc tenir compte des conditions réelles d’utilisation.
Traction, cisaillement, flexion et fatigue peuvent nécessiter des essais spécifiques.
Le vieillissement
Les matériaux peuvent évoluer avec le temps.
La température, l’humidité, les UV ou les produits chimiques peuvent influencer leurs propriétés.
Une liaison satisfaisante à la sortie du moule doit également rester adaptée pendant la durée de vie prévue.
Quels défauts peuvent apparaître sur une pièce bi-matière ?
La fabrication nécessite une maîtrise rigoureuse des paramètres.
Plusieurs défauts peuvent affecter la qualité.
Le décollement entre les matières
Une adhérence insuffisante peut provoquer une séparation.
Les causes possibles comprennent une incompatibilité des polymères, une température inadaptée ou une conception insuffisante de l’interface.
Les défauts de remplissage
Une matière peut ne pas remplir complètement une zone.
Ce problème peut être lié aux paramètres d’injection ou à la géométrie.
Il nécessite une analyse du procédé.
Les bavures
Des bavures peuvent apparaître lorsque la matière s’échappe dans certaines zones du moule.
Elles peuvent affecter l’aspect ou les dimensions.
Les déformations
Les différences de retrait peuvent provoquer des déformations.
Elles peuvent être particulièrement problématiques pour les pièces nécessitant une précision dimensionnelle élevée.
Les défauts esthétiques
Les différences de couleur, les marques d’écoulement ou les irrégularités de surface peuvent affecter l’apparence.
Pour les pièces visibles, les critères esthétiques doivent être définis dès le cahier des charges.
Comment valider la qualité d’une pièce injectée bi-matière ?
Les contrôles doivent correspondre aux fonctions attendues.
Une pièce décorative ne nécessite pas les mêmes essais qu’un composant technique soumis à des efforts importants.
Les contrôles dimensionnels
Ils permettent de vérifier le respect des tolérances.
Les différences de retrait peuvent rendre ces contrôles particulièrement importants.
Les essais d’adhérence
Selon la géométrie, des essais mécaniques peuvent être réalisés pour évaluer la liaison entre les matières.
Les méthodes doivent être adaptées à l’application.
Les essais fonctionnels
Une pièce intégrant une fonction d’étanchéité peut nécessiter des essais spécifiques.
Une poignée peut être évaluée en conditions d’utilisation.
Les critères doivent être définis en fonction du produit.
Les essais de vieillissement
Certaines applications nécessitent une validation dans le temps.
Des essais thermiques, climatiques ou chimiques peuvent être réalisés.
Ils permettent d’étudier le comportement des matériaux et de leur interface.
Quel est le coût de l’injection plastique bi-matière ?
Le coût dépend de plusieurs paramètres.
La complexité de la pièce, les matériaux, l’outillage et les volumes influencent le budget.
Il faut distinguer les dépenses de développement et les coûts de production.
Le coût de l’outillage
Un moule bi-matière peut être plus complexe qu’un moule mono-matière.
Il peut nécessiter des mécanismes de rotation, de transfert ou plusieurs empreintes.
Cette complexité influence l’investissement initial.
Le coût des matières
Les polymères techniques peuvent présenter des prix différents.
Le coût dépend notamment de la formulation et des propriétés recherchées.
Les pertes de matière doivent également être prises en compte.
Le temps de cycle
Le temps de fabrication influence le coût unitaire.
Il dépend des injections, des transferts et du refroidissement.
Un cycle intégré peut supprimer certaines opérations secondaires, mais il n’est pas nécessairement plus court qu’une injection simple.
Les volumes annuels
Les volumes influencent l’amortissement de l’outillage.
Une solution intéressante pour plusieurs centaines de milliers de pièces peut être moins pertinente pour une petite série.
Il faut donc réaliser une étude économique adaptée.
Les coûts de contrôle
Certaines applications nécessitent des contrôles renforcés.
Ces opérations doivent être intégrées au budget.
Le coût réel d’une pièce bi-matière doit être évalué sur l’ensemble de son cycle de fabrication, depuis l’outillage jusqu’aux éventuelles opérations de contrôle et d’assemblage.
Comment préparer un cahier des charges pour un fabricant ?
Un cahier des charges précis facilite les échanges.
Il permet au fabricant de proposer une solution adaptée.
Décrire la fonction de la pièce
Il faut expliquer l’utilisation prévue.
Les efforts mécaniques, les contraintes thermiques et l’environnement doivent être précisés.
Définir les propriétés recherchées
Les caractéristiques attendues peuvent concerner :
- La rigidité.
- La souplesse.
- L’adhérence entre les matières.
- La résistance chimique.
- La tenue en température.
- La résistance à l’usure.
- L’aspect esthétique.
- La précision dimensionnelle.
- Les éventuelles fonctions d’étanchéité.
Ces informations orientent le choix des polymères.
Préciser les volumes
Les quantités annuelles et les tailles de lots influencent le procédé.
Il faut également indiquer les perspectives d’évolution.
Fournir les plans et modèles numériques
Les fichiers CAO facilitent l’analyse.
Ils permettent notamment d’étudier les épaisseurs et les zones de liaison.
Indiquer les exigences de contrôle
Les critères de validation doivent être connus.
Il peut s’agir de contrôles dimensionnels, d’essais mécaniques ou de vérifications fonctionnelles.
Quels critères comparer entre plusieurs fabricants d’injection bi-matière ?
La comparaison doit aller au-delà du prix.
Un devis attractif ne garantit pas une industrialisation réussie.
L’expérience sur des pièces similaires
Il est utile de demander des exemples de réalisations comparables.
L’expérience sur des matériaux ou des fonctions proches peut constituer un avantage.
Les équipements disponibles
Le fabricant doit disposer des moyens adaptés.
Il faut vérifier les capacités des presses, les technologies de transfert et les possibilités d’outillage.
La maîtrise des matériaux
Les compétences en sélection des polymères sont essentielles.
Le fabricant doit pouvoir expliquer les contraintes de compatibilité.
Les capacités de prototypage
Les prototypes peuvent permettre de valider certaines fonctions avant l’investissement définitif.
Les méthodes disponibles dépendent de l’entreprise et du projet.
Les moyens de contrôle
Les équipements de mesure et les procédures qualité doivent correspondre aux exigences.
La capacité d’accompagnement
Un bon partenaire industriel doit pouvoir participer aux échanges techniques.
Il peut notamment proposer des adaptations de conception pour améliorer la fabricabilité.
Injection bi-matière et écoconception : quels enjeux ?
L’association de plusieurs matériaux peut améliorer certaines fonctions.
Mais elle pose également des questions environnementales.
La réduction du nombre de composants
Une pièce bi-matière peut remplacer plusieurs éléments.
Cette simplification peut réduire certaines opérations de fabrication ou d’assemblage.
Mais le bénéfice environnemental doit être évalué sur l’ensemble du cycle de vie.
La difficulté de séparation des matières
Deux polymères fortement liés peuvent être difficiles à séparer.
Cette caractéristique peut compliquer certaines filières de recyclage.
Il faut donc examiner les possibilités de traitement en fin de vie.
Le choix des matériaux
Les propriétés techniques doivent rester prioritaires.
Mais les possibilités de recyclage et la disponibilité de formulations adaptées peuvent être étudiées.
Les choix dépendent de l’application.
La durabilité du produit
Une pièce bi-matière bien conçue peut améliorer la résistance ou l’ergonomie d’un produit.
Elle peut contribuer à prolonger sa durée d’utilisation dans certaines applications.
Cet avantage doit toutefois être démontré selon les conditions réelles.
Quelles erreurs éviter dans un projet d’injection bi-matière ?
Plusieurs erreurs peuvent compromettre un projet.
La première consiste à sélectionner les matériaux uniquement à partir de leurs propriétés individuelles.
Deux polymères performants séparément ne sont pas nécessairement compatibles entre eux.
Deuxième erreur : concevoir la pièce sans anticiper les contraintes du moule.
Une géométrie difficile à injecter peut entraîner des défauts récurrents.
Troisième erreur : sous-estimer les besoins de validation.
Une liaison satisfaisante visuellement peut présenter des limites mécaniques.
Il faut également éviter de choisir le procédé avant d’avoir comparé les alternatives.
Dans certains cas, un surmoulage en deux étapes ou un assemblage traditionnel peut être plus pertinent.
Enfin, il est important de ne pas négliger les volumes prévisionnels.
L’investissement en outillage doit être cohérent avec la durée et les quantités du projet.
Pourquoi associer le fabricant dès la conception de la pièce ?
L’intervention du fabricant en amont peut faciliter l’industrialisation.
Elle permet d’identifier certaines contraintes avant la réalisation du moule.
Optimiser la géométrie
Le fabricant peut proposer des adaptations des épaisseurs, des dépouilles ou des zones de liaison.
Ces modifications peuvent améliorer la fabricabilité.
Sécuriser le choix des matériaux
Les échanges techniques permettent de vérifier les associations envisagées.
Des essais peuvent être nécessaires.
Anticiper les coûts
Une modification relativement simple pendant la conception peut éviter une intervention coûteuse sur un moule terminé.
Préparer la production série
La conception doit tenir compte des volumes et des exigences de contrôle.
Cette approche facilite le passage du prototype à l’industrialisation.
Quel fabricant privilégier pour réussir une pièce bi-matière ?
L’injection plastique bi-matière offre de nombreuses possibilités pour les industriels souhaitant associer plusieurs fonctions dans un composant.
Elle permet notamment de combiner rigidité et souplesse, d’intégrer certaines fonctions d’étanchéité ou de créer des pièces présentant plusieurs caractéristiques esthétiques.
Mais la réussite d’un projet dépend de la maîtrise technique.
Le choix des polymères, la conception de l’interface, les paramètres d’injection et les contrôles doivent être étudiés avec précision.
Il est donc essentiel de sélectionner un fabricant possédant les compétences adaptées.
MPI (Martin Plastiques Innovation) fait partie des entreprises à considérer pour les projets nécessitant une expertise en surmoulage plastique.
La faisabilité d’une injection bi-matière spécifique doit toutefois être confirmée selon la géométrie, les matériaux et les volumes envisagés.
Pour comparer plusieurs partenaires, il faut examiner leurs moyens de production, leur expérience, leurs capacités de contrôle et leur accompagnement technique.
Le meilleur fabricant n’est pas simplement celui qui possède une presse capable d’injecter deux matières. C’est celui qui sait transformer une exigence fonctionnelle en une pièce fiable, reproductible et économiquement pertinente.
Avant de lancer un outillage, il est donc préférable de définir précisément les fonctions attendues, de valider les matériaux et d’étudier les contraintes de fabrication.
Cette préparation peut sembler exigeante.
Elle évite pourtant de nombreuses difficultés lors du passage en production.
Car dans l’injection plastique bi-matière, la qualité finale ne dépend pas uniquement de la machine.
Elle commence dès les premières décisions de conception.